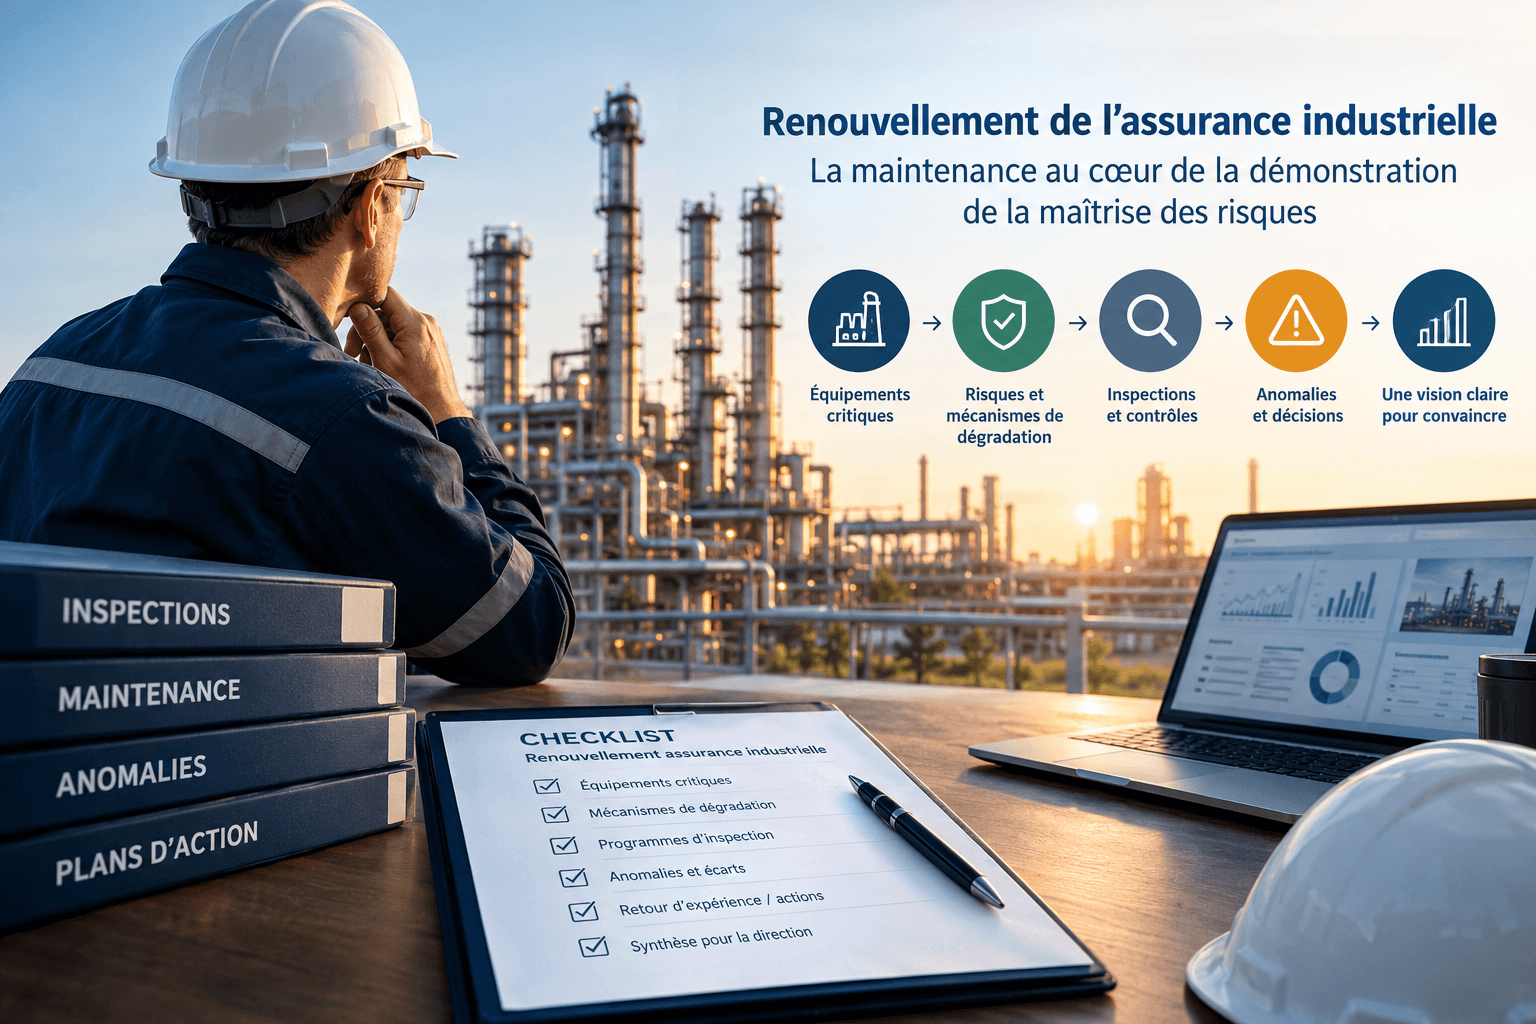
Renouvellement de l’assurance industrielle : ce que la maintenance devrait préparer avant que l’assureur ne le demande
Renouvellement de l’assurance industrielle : ce que la maintenance devrait préparer avant que l’assureur ne le demande
Équipements critiques, dégradations, plans d’inspection, anomalies : comment transformer les données de maintenance en une démonstration crédible de la maîtrise des risques industriels.
Le jour où l’on vous demande de démontrer que vos équipements sont maîtrisés
Imaginez la situation.
Le renouvellement de l’assurance du site approche. La direction souhaite préparer les échanges avec son courtier et son assureur. Une question revient : dans quel état sont nos équipements les plus sensibles, et comment pouvons-nous démontrer que les risques associés sont maîtrisés ?
Le responsable maintenance dispose d’une partie des réponses. La GMAO contient les historiques d’intervention. Les rapports d’inspection sont archivés dans une GED. Les anomalies sont suivies dans des tableaux distincts. Les plans d’action sont répartis entre maintenance, exploitation, ingénierie et HSE.
Pourtant, reconstituer une vision cohérente du risque peut prendre plusieurs jours.
Ce n’est pas nécessairement le signe d’une mauvaise maintenance. C’est souvent un problème de structuration de l’information et de capacité à relier les décisions techniques entre elles.
Or, lors d’un renouvellement d’assurance industrielle, il ne suffit pas toujours d’affirmer que les équipements sont entretenus et inspectés. Il faut pouvoir expliquer comment les risques sont identifiés, évalués, surveillés et traités.
Le renouvellement de l’assurance peut ainsi devenir un test intéressant de la maturité du management de l’intégrité des installations.
1. Ce que le responsable maintenance peut apporter à l’évaluation du risque industriel
L’assureur et le courtier n’ont pas les mêmes responsabilités que le service maintenance. Leur analyse porte notamment sur l’exposition aux sinistres, les conséquences financières potentielles et les mesures de prévention ou de protection en place.
La maintenance, elle, détient une part essentielle des informations techniques qui permettent d’éclairer cette analyse.
Plusieurs familles de données méritent une attention particulière.
L’état des équipements critiques. Quels équipements pourraient provoquer un arrêt majeur, un incendie, une fuite importante ou une perte de confinement en cas de défaillance ? Leur criticité est-elle formalisée et cohérente avec les conséquences possibles ?
Les mécanismes de dégradation. Corrosion, fatigue, érosion, fissuration, vieillissement des matériaux ou corrosion sous calorifuge : les mécanismes pertinents sont-ils identifiés pour les équipements concernés ? Les conditions d’exploitation et les historiques disponibles permettent-ils de les suivre ?
Les programmes d’inspection et de maintenance. Les opérations prévues sont-elles cohérentes avec les risques identifiés ? Les périodicités sont-elles justifiées ? Les contrôles réalisés permettent-ils réellement de détecter les dégradations recherchées ?
Les anomalies et les écarts. Les défauts significatifs sont-ils enregistrés, évalués et suivis jusqu’à leur traitement ? Lorsqu’une réparation est différée, les conditions de maintien en service et les éventuelles mesures compensatoires sont-elles définies et documentées ?
Le retour d’expérience. Les incidents, les défaillances répétitives et les constats d’inspection conduisent-ils à réviser les plans de maintenance, les programmes d’inspection ou les priorités d’investissement ?
Aucune de ces informations ne suffit, prise isolément, à démontrer la maîtrise d’un risque. C’est leur cohérence qui compte.
Un équipement peut avoir fait l’objet de nombreuses interventions sans que le mécanisme de dégradation à l’origine du problème ait été correctement traité. À l’inverse, une anomalie connue, évaluée et suivie dans un cadre technique justifié peut témoigner d’une organisation qui maîtrise ses décisions.
La question n’est donc pas seulement de savoir si l’on intervient régulièrement. Elle est de savoir si les interventions répondent aux risques réels.
2. Le piège des indicateurs : beaucoup d’activité ne signifie pas nécessairement beaucoup de maîtrise
Les services maintenance disposent généralement de nombreux indicateurs : taux de préventif réalisé, respect du planning, nombre de pannes, disponibilité, MTBF, MTTR ou volume de travaux en retard.
Ces indicateurs sont utiles pour piloter l’activité et la performance industrielle. Mais ils ne répondent pas tous à la même question.
Un taux de réalisation du préventif de 95 % indique que les opérations planifiées ont été réalisées dans une large proportion. Il ne démontre pas, à lui seul, que le programme couvre les mécanismes de dégradation les plus préoccupants.
De même, un équipement qui n’a pas connu de défaillance récente n’est pas nécessairement un équipement dont l’état est suffisamment connu. Certaines dégradations évoluent sans symptôme évident avant d’atteindre un seuil critique.
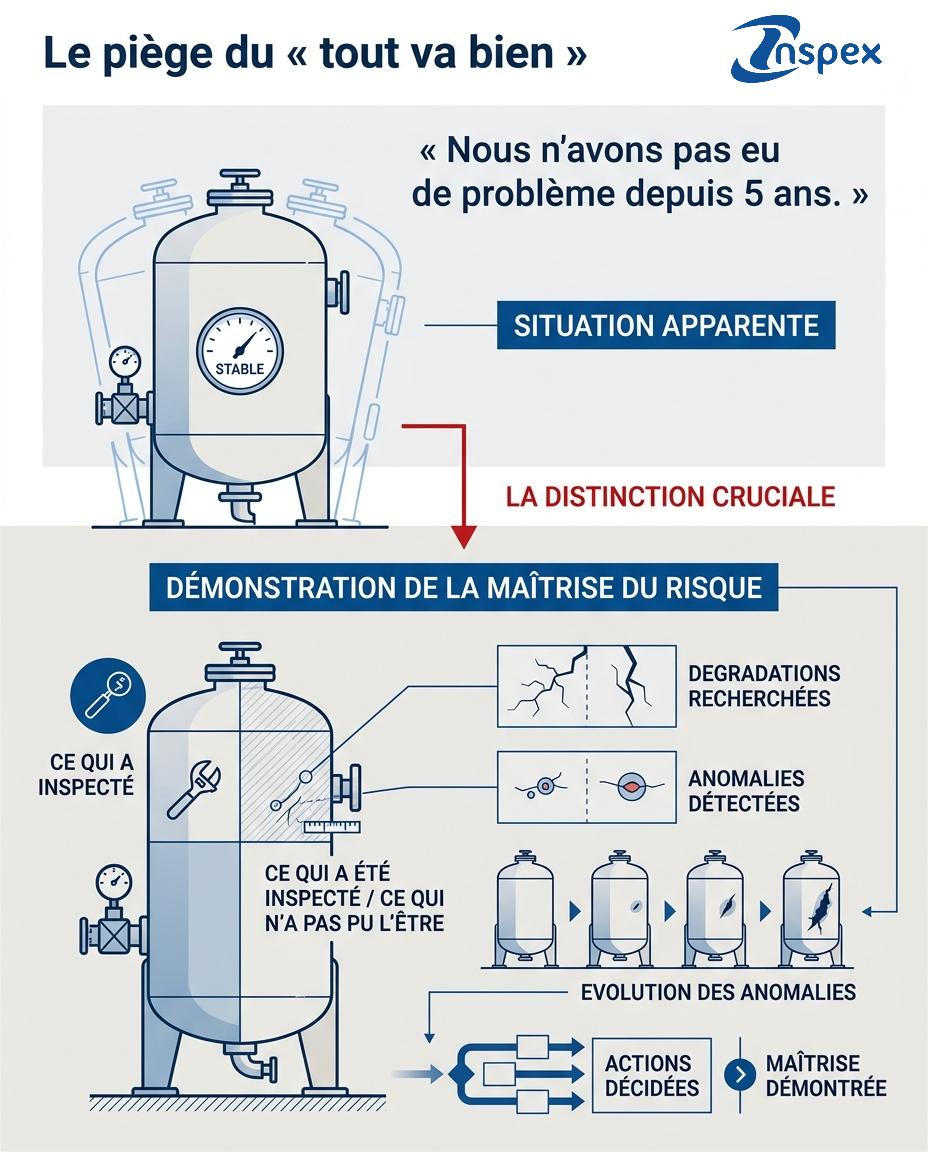
Pour préparer les échanges relatifs au risque industriel, il est utile de compléter les indicateurs d’activité par des éléments qui documentent les décisions techniques :
les équipements présentant les conséquences potentielles les plus importantes ;
les mécanismes de dégradation retenus et les éléments qui justifient cette analyse ;
les contrôles réalisés, leurs résultats et les limites éventuelles de leur portée ;
les anomalies qui restent ouvertes et les conditions dans lesquelles elles sont suivies ;
les actions correctives ou préventives décidées, leur échéance et leur statut ;
les risques résiduels qui nécessitent une surveillance ou un investissement complémentaire.
L’objectif n’est pas de créer un tableau de bord supplémentaire. Il est de rendre les informations existantes plus pertinentes pour la prise de décision.
3. Comment préparer son renouvellement en cinq étapes
Il n’est pas nécessaire de lancer immédiatement un audit exhaustif de toutes les installations. Une approche ciblée permet souvent de repérer rapidement les lacunes les plus importantes.
Étape 1 — Sélectionner les équipements qui comptent réellement
Commencez par une sélection limitée d’équipements ou de systèmes dont la défaillance pourrait avoir des conséquences importantes : perte de confinement, incendie, pollution, dommages matériels majeurs ou arrêt prolongé de production.
La sélection doit tenir compte des caractéristiques du site. Une ligne de transfert, un réservoir, un équipement sous pression ou un système de protection peuvent présenter des enjeux très différents selon les produits, les conditions d’exploitation et l’environnement industriel.
Si une analyse de criticité ou une démarche RBI (Risk-Based Inspection) existe déjà, utilisez-la comme point de départ. Vérifiez néanmoins que les résultats restent cohérents avec la situation actuelle de l’installation.
Étape 2 — Relier chaque équipement à ses risques et à ses mécanismes de dégradation
Pour chaque équipement sélectionné, posez-vous trois questions :
Quels sont les scénarios de défaillance pertinents ?
Quels mécanismes de dégradation peuvent contribuer à ces défaillances ?
Quels éléments permettent de connaître et de surveiller l’état de l’équipement ?
Cette étape évite de confondre une liste d’équipements critiques avec une véritable analyse de leurs risques.
Elle permet aussi de repérer les situations dans lesquelles le programme de maintenance ou d’inspection repose davantage sur l’habitude que sur une justification technique actualisée.
Étape 3 — Vérifier la cohérence des inspections et des actions
Examinez ensuite les rapports disponibles, les résultats des contrôles, les anomalies, les réparations et les éventuelles restrictions d’exploitation.
Le point important est la continuité du raisonnement.
Un défaut détecté doit avoir fait l’objet d’une évaluation adaptée. Cette évaluation doit conduire à une décision : réparation, surveillance, contrôle complémentaire, limitation des conditions de fonctionnement ou autre mesure techniquement justifiée.
Lorsque le traitement est différé, il faut pouvoir expliquer pourquoi, sous quelles conditions et avec quel suivi.
Un rapport d’inspection ne constitue donc pas une preuve suffisante de maîtrise si ses conclusions ne sont pas reliées aux décisions prises et à leur mise en œuvre.
Étape 4 — Reconstituer une vision fiable des écarts et des risques résiduels
Les anomalies en attente méritent une attention particulière.
Il ne s’agit pas de présenter artificiellement un site sans défaut. Dans une installation industrielle, des écarts peuvent être détectés sans imposer nécessairement un arrêt immédiat. Tout dépend de leur nature, de leur gravité, de leur évolution et des conditions de maintien en service.
En revanche, une anomalie dont le statut est inconnu, dont l’évaluation n’est pas retrouvée ou dont l’échéance n’est plus maîtrisée constitue un point de fragilité.
Pour les situations significatives, il faut pouvoir retrouver rapidement :
le constat initial et les éléments techniques disponibles ;
l’évaluation de ses conséquences ;
la décision prise et sa justification ;
les mesures de maîtrise retenues ;
le responsable du suivi et l’échéance ;
le statut actuel et les éventuelles conditions particulières d’exploitation.
Cette démarche permet de distinguer les problèmes identifiés et maîtrisés des sujets qui nécessitent encore une décision.
Étape 5 — Construire une synthèse compréhensible par un décideur
Les rapports techniques restent indispensables. Mais leur accumulation ne produit pas automatiquement une vision synthétique du risque.
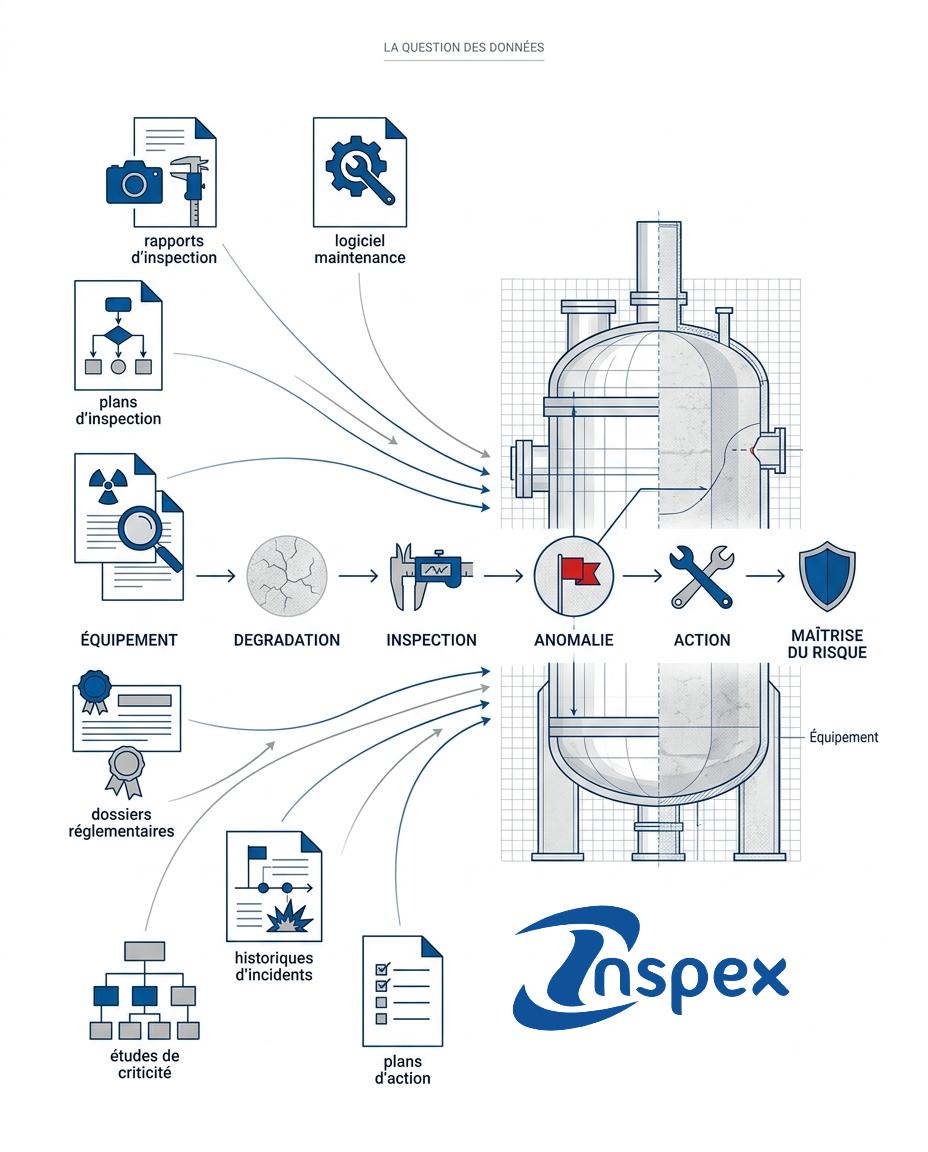
Une synthèse utile doit permettre de comprendre, sans parcourir des dizaines de documents, quels sont les équipements les plus sensibles, comment leur état est connu, quels écarts restent à traiter et quelles décisions sont en cours.
Elle peut s’appuyer sur une structure simple :
Équipement → risque → mécanisme de dégradation → contrôle réalisé → constat → décision → action → statut.
Cette chaîne constitue le fil conducteur du dossier. Chaque conclusion importante doit pouvoir être reliée à des éléments techniques vérifiables.
La synthèse n’a pas vocation à remplacer les rapports d’inspection, les dossiers réglementaires ou les études de risques. Elle sert à orienter la lecture et à faciliter les échanges entre les équipes techniques, la direction, le courtier et l’assureur.
4. Le dossier technique : un outil de décision, pas un dossier de communication
La tentation peut être forte de préparer un document rassurant pour les interlocuteurs externes. C’est pourtant une mauvaise approche si le dossier cherche à masquer les incertitudes ou à minimiser les écarts.
Un dossier crédible doit rendre visibles les points forts, mais aussi les limites et les actions restant à engager.
Il doit notamment distinguer :
les faits documentés des appréciations ;
les contrôles effectivement réalisés des contrôles seulement prévus ;
les actions terminées des actions en cours ;
les risques traités des risques résiduels ;
les conclusions établies des points qui nécessitent des investigations complémentaires.
Cette distinction est essentielle. Une information présentée comme acquise alors qu’elle ne l’est pas peut fragiliser la confiance accordée à l’ensemble du dossier.
La qualité de la démonstration dépend donc autant de la rigueur technique que de la traçabilité des décisions.
Elle peut également aider la direction à arbitrer les budgets : quels contrôles faut-il renforcer, quelles anomalies doivent être traitées en priorité, quels investissements réduisent effectivement l’exposition au risque, et quels sujets restent insuffisamment documentés ?
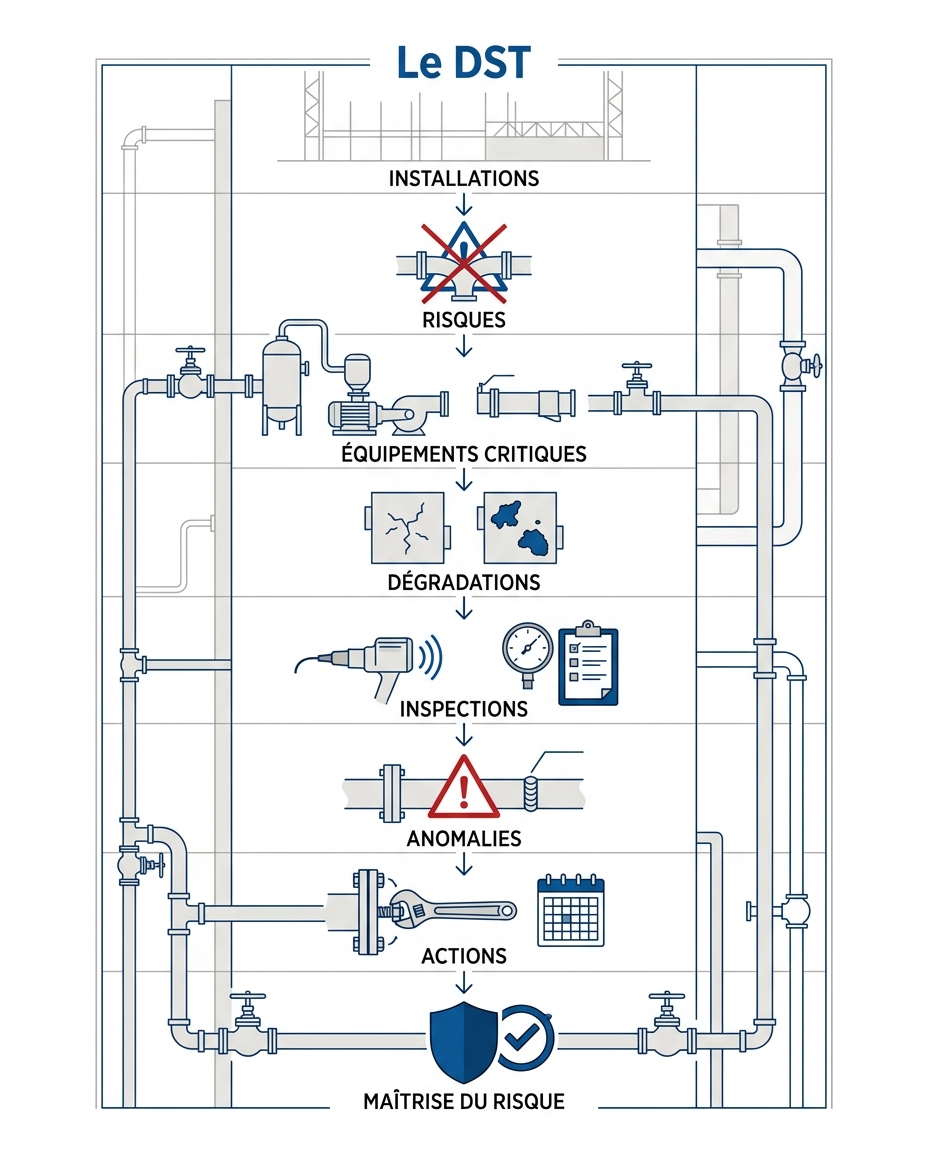
Le travail préparatoire au renouvellement peut ainsi apporter une valeur opérationnelle au-delà du seul échange avec l’assureur.
5. Cette préparation peut-elle réduire la prime d’assurance ?
C’est une question légitime, mais il faut éviter les raccourcis.
La prime dépend de nombreux paramètres : nature des activités, valeurs assurées, historique des sinistres, exposition aux risques, mesures de prévention et de protection, conditions du marché de l’assurance, garanties, franchises et politique de souscription de l’assureur.
Un dossier technique mieux structuré ne garantit donc pas une baisse de prime. Il ne garantit pas non plus que l’assureur modifiera son appréciation du risque.
En revanche, il peut faciliter la compréhension des mesures de maîtrise en place, permettre de répondre plus précisément aux questions techniques et rendre les plans d’action plus lisibles.
Si des améliorations substantielles ont été réalisées, leur documentation permet de les présenter de façon étayée. Si des écarts persistent, elle aide à expliquer les mesures décidées et les échéances associées.
La maintenance ne décide pas seule des conditions d’assurance. Elle contribue cependant à produire une partie des éléments techniques sur lesquels les échanges peuvent s’appuyer.
C’est une raison suffisante pour anticiper cette préparation plutôt que de la découvrir au moment où les demandes de documents arrivent.
6. La checklist du responsable maintenance avant le renouvellement
Avant d’engager une démarche importante, prenez trente minutes pour répondre aux dix questions suivantes.
Avons-nous identifié les équipements dont la défaillance pourrait avoir les conséquences les plus importantes ?
Les principaux mécanismes de dégradation sont-ils connus pour ces équipements ?
Nos programmes de maintenance et d’inspection sont-ils cohérents avec les risques identifiés ?
Les rapports d’inspection significatifs sont-ils accessibles et leurs conclusions exploitables ?
Les anomalies importantes sont-elles évaluées, suivies et associées à des décisions documentées ?
Les réparations différées ou les écarts maintenus en service sont-ils justifiés et encadrés ?
Les incidents et défaillances récurrents alimentent-ils effectivement les plans d’action ?
Les actions prioritaires disposent-elles d’un responsable, d’une échéance et d’un statut vérifiable ?
Pouvons-nous relier les équipements critiques, leurs risques, les contrôles réalisés et les actions décidées ?
Serions-nous capables de présenter en dix minutes les principaux risques techniques du site, les mesures de maîtrise en place et les points restant à traiter ?
Si plusieurs réponses sont négatives ou incertaines, il n’est pas forcément nécessaire de créer immédiatement de nouveaux outils. Il peut être plus efficace de commencer par rapprocher les informations existantes et de traiter les lacunes les plus significatives.
L’objectif de cette checklist n’est pas de certifier la maîtrise des risques, ni de remplacer une analyse de risques ou une évaluation technique adaptée au site. Elle sert à identifier les sujets qui méritent une vérification plus approfondie.
Conclusion — La maîtrise du risque doit pouvoir se démontrer
Le renouvellement de l’assurance industrielle est souvent perçu comme une échéance administrative ou financière. Pour le responsable maintenance, il peut aussi constituer une occasion de vérifier la cohérence entre la criticité des équipements, les programmes d’inspection, les anomalies et les décisions techniques.
Le meilleur moment pour préparer cette démonstration n’est pas lorsque le courtier transmet sa liste de questions. C’est lorsque l’on dispose encore du temps nécessaire pour retrouver les informations, vérifier leur cohérence et traiter les éventuelles lacunes.
La question à se poser est simple : si l’on nous demandait aujourd’hui de démontrer comment nous maîtrisons les risques associés à nos équipements les plus critiques, pourrions-nous le faire avec des éléments factuels, cohérents et à jour ?
Si la réponse est oui, cette préparation permettra de présenter plus clairement le travail réalisé. Si elle est incertaine, elle indiquera où concentrer les efforts avant le prochain renouvellement.
À propos de l’auteur
Christian MAURIN, fondateur d’Inspex, accompagne les industriels dans l’analyse de l’intégrité de leurs équipements, l’évaluation des dégradations, la revue des programmes d’inspection et la structuration des éléments techniques nécessaires à la prise de décision. Il s’appuie sur plus de 25 ans d’expérience dans les industries de procédés et les infrastructures de stockage et de transport.
Inspex intervient en appui technique indépendant. La démarche décrite dans cet article ne constitue ni une prestation de courtage en assurance ni une garantie d’évolution des conditions d’assurance.
methodes-fiabilite
Expert en inspection et management de l’intégrité industrielle depuis plus de 25 ans. Fondateur d’Inspex, j’accompagne les industriels dans l’analyse des risques, la stratégie d’inspection et la maîtrise de l’intégrité de leurs équipements et infrastructures.
Voir le profil
Commentaires
Chargement des commentaires…